专注于节能降耗智能点焊集开发、制造、销售全系列电阻焊机
标准机质保3年
变压器5年包换
服务热线:17660919507

换电极帽换到怀疑人生?先别急着换供应商——电极帽寿命短,八成是下面6个原因里的至少一个。
一、电极的工作环境有多恶劣
电极帽要在几毫秒到几百毫秒里承受数千上万安培的电流、高接触压力和反复的高温,端面还要不断与高温板材接触。铬锆铜(CuCr1Zr)是通用牌号;镀锌板、高强钢场景推荐氧化铝弥散强化铜——高温强度高、抗软化,寿命通常明显更长。电极帽的问题,一半是耗材管理,一半是工艺状态。
二、磨损快、粘电极的6大原因
1. 电流密度过大。熔核不足就把电流往上顶,电极温度飙升,端面加速变形磨损,形成恶性循环。
2. 冷却不良。水路堵塞、结垢、流量不足、进水温度偏高,电极热量带不走。
3. 压力不足或电极不对中。电极压力低于要求,或两电极不同轴、不平行,端面局部过热。
4. 镀锌板的锌污染。锌与铜在端面形成黄铜化合金层,导电导热变差,粘电极越来越频繁。
5. 材质选型不匹配。镀锌高强钢仍用普通铬锆铜,寿命天然打折。
6. 修磨不及时。端面直径增大后电流密度下降,有人用加电流硬顶,加速报废。
三、延长寿命的7个方法
1. 按材料选电极材质:镀锌板与高强钢优先氧化铝弥散强化铜。2. 规范端面形状与修磨量:每次修磨量控制在零点几毫米量级,端面直径比设计值增大约两成即安排修磨或更换。3. 管好冷却水:进水温度一般不高于30℃,按机型要求保障每条水路流量,定期除垢。4. 按焊点数主动修磨:例如每几百点修一次(具体按材料与工艺试验确定),不要等异常出现再磨。5. 用动态电阻闭环代替加电流硬顶:控制器自动补偿磨损带来的产热变化,电极不必超负荷工作。6. 伺服加压提升贴合质量,减少端面偏磨。7. 建立电极台账:记录每工位的电极型号、修磨周期与月耗量,配合EMS的寿命数据统计,把耗材管理变成数据管理。
四、电极状态是工艺状态的仪表盘
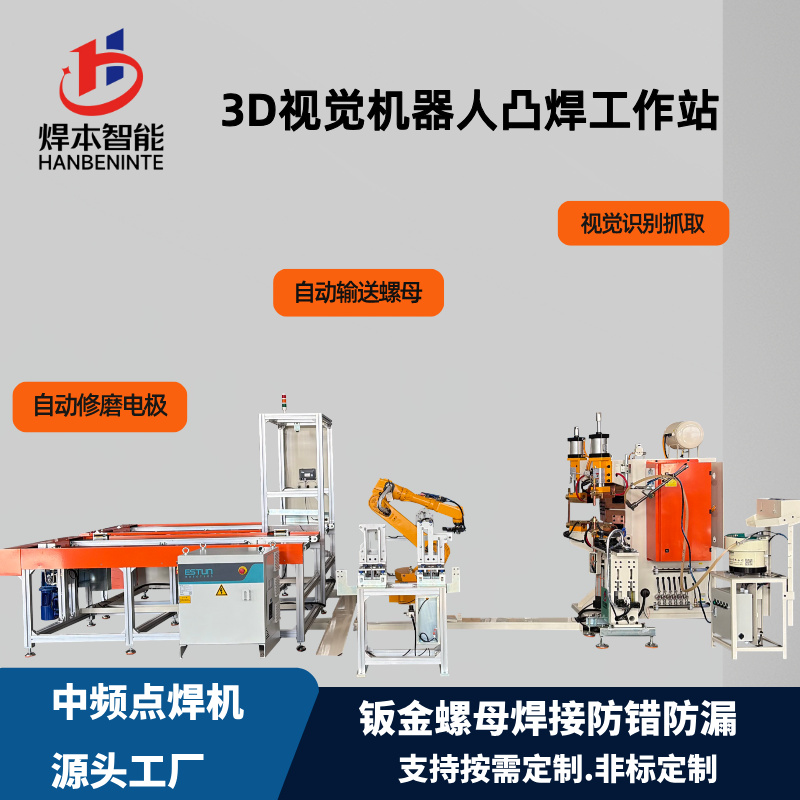
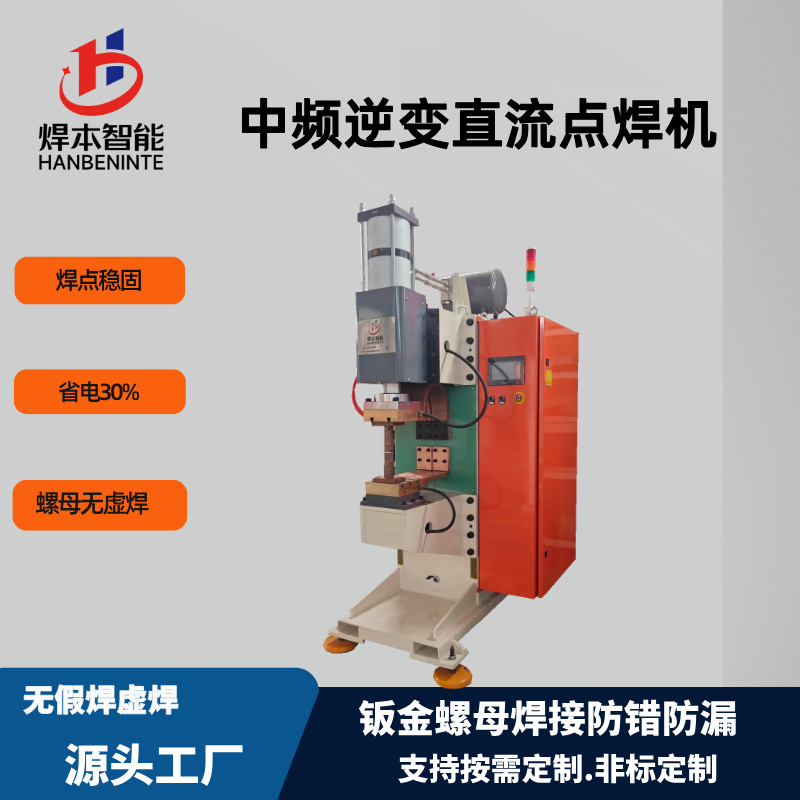
一个现场经验:电极寿命突然变短,排查顺序应当是先参数、再水路、再材料匹配,最后才是电极供应商——多数时候,电极只是在替参数背锅。焊本(青岛焊本智能有限公司)的中频点焊机把动态电阻闭环与EMS焊接数据结合,用过程曲线监控电极磨损趋势、提示修磨时机,帮助汽车零部件与电池托盘类客户把电极消耗纳入数据化管理,同时可按客户工况推荐电极选型与修磨规范。
五、常见问题(FAQ)
电极帽多久换一次?
没有固定答案,由材料、电流密度、冷却和修磨制度共同决定。建议用“端面直径增大两成”或“粘电极频发”作为到期信号。
粘电极会损伤工件吗?
会。粘连瞬间拉出的毛刺与压坑直接影响表面质量,电池包场景还可能产生金属颗粒异物。
氧化铝铜电极贵,值不值?
镀锌板场景通常值得。寿命提升带来的停机减少和一致性收益,一般高于电极差价,可以让供应商做对比测算。
电极消耗异常拿不准原因?发一组现场参数和电极照片给焊本,我们帮你判断是参数、水路还是选材问题
咨询热线
400-682-9998
 地址:青岛市即墨区通济工业园金沙江二路1号
 电话:17660919507
 QQ: 506932042
 传真:0532-82511490
 邮箱:qdhyd@126.com