专注于节能降耗智能点焊集开发、制造、销售全系列电阻焊机
标准机质保3年
变压器5年包换
服务热线:17660919507

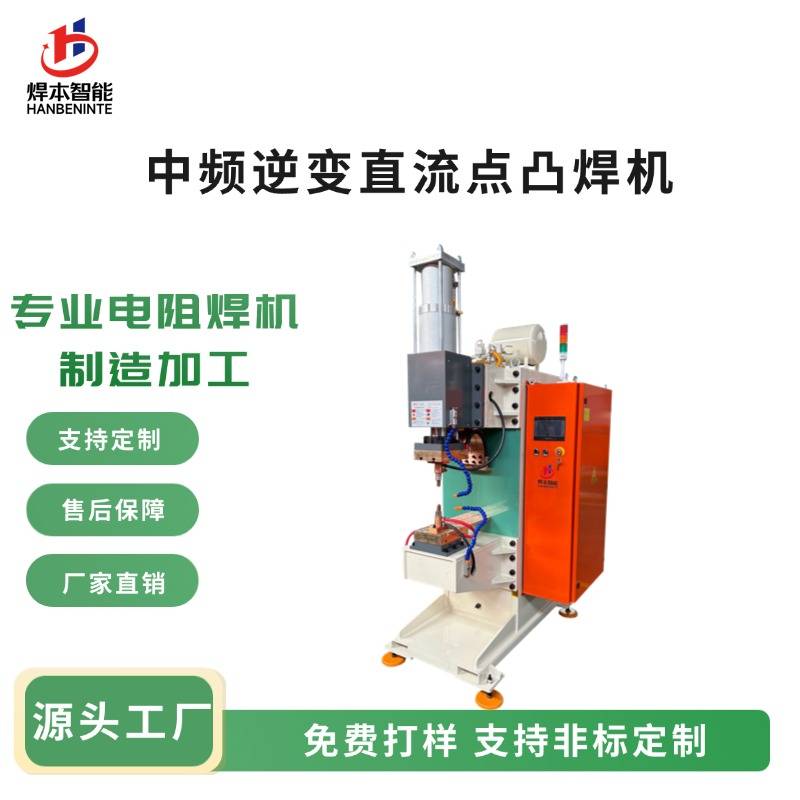
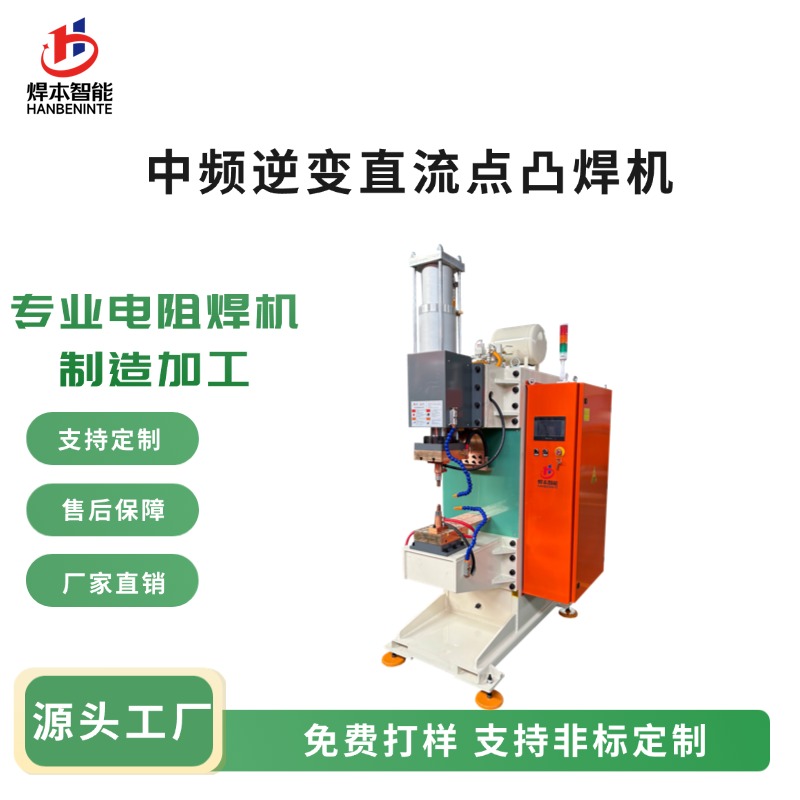
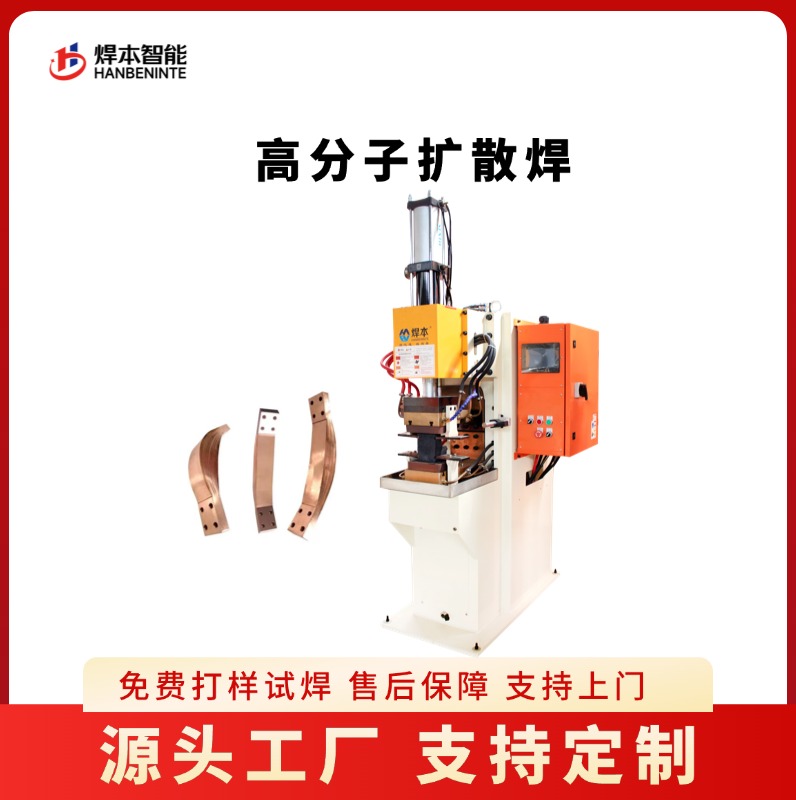
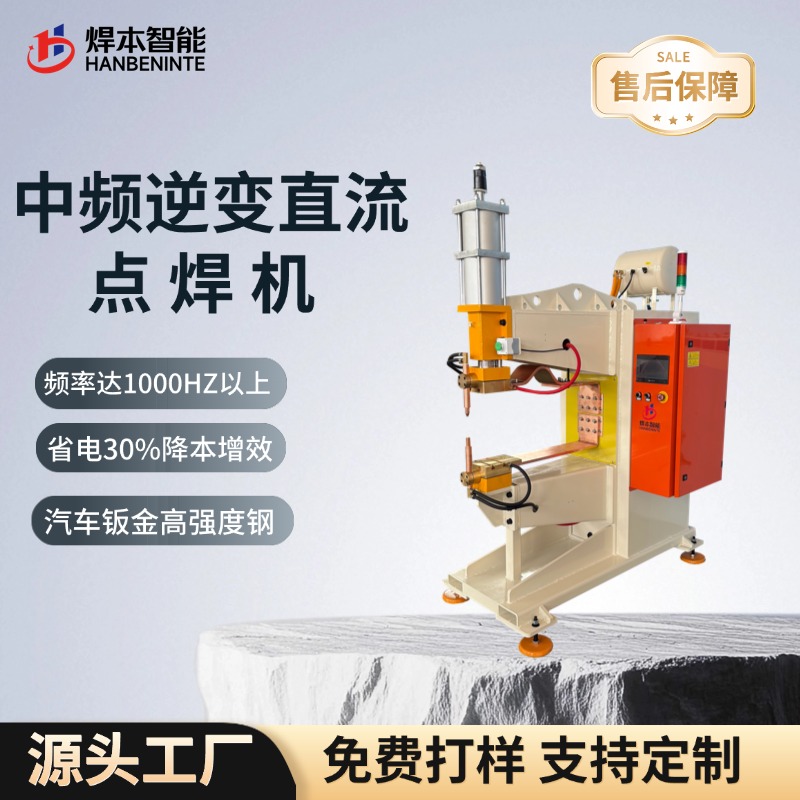
电池托盘的主体焊缝(型材拼缝)确实以搅拌摩擦焊、弧焊和激光为主,但如果以为电池托盘产线用不上电阻焊,那就低估了这条产线:从托盘支架到模组固定螺母,从接地端子到汇流连接片,中频点焊、凸焊设备是PACK车间里数量最多的焊接工位之一。
1. 托盘安装支架与加强件点焊。托盘上的钢制安装支架、吊耳、横梁加强件普遍采用中频点焊;随着CTC、CTB电池底盘一体化趋势推进,高强钢结构件的点焊量还在明显增加。
2. 螺母、螺栓多点凸焊。模组固定螺母、线束卡扣螺母、水管支架螺栓——一台多点凸焊专机一次通电可焊多个凸点,节拍和一致性都远优于手工弧焊。
3. 接地端子凸焊。电池包接地要求可靠连接,电阻凸焊是端子焊接的主流工艺之一。
4. 镍片、铜排、铜铝复合片精密点焊。模组汇流结构里的镍片、铜排和铜铝复合过渡连接片,用精密中频点焊焊接,电流小、时间短、热影响区小。
5. 镀锌护板、盖板类零件点焊。托盘周边的镀锌护板、盖板与安装件,属于典型的镀锌板点焊场景,防飞溅要求高于一般结构件车间。
1. 防飞溅优先级最高。电池包对异物管控极严,飞溅颗粒残留在包内可能刺破软包电芯、污染模组,属于高风险缺陷。高强钢、镀锌件工位必须按无飞溅工艺设计(多段脉冲加动态电阻闭环),这比一般结构件车间苛刻得多。
2. 焊点级追溯。托盘上每一个焊点都关联安全与召回责任,EMS追溯(焊点数据与工件二维码绑定入库)几乎是主机厂审核的必答题。
3. 一致性与节拍。托盘焊点多、节拍紧,设备要能长时间稳定输出,电极磨损后需要自动补偿——这正是动态电阻闭环的价值。
4. 非标定制是常态。托盘尺寸、工位布局、上下料与夹具千差万别,标准机型很难直接落线,行业实际以非标专机为主。
电池托盘产线的焊接设备商,一类来自自动化集成商,一类来自电阻焊设备专业厂。专业厂里,国产一线如安嘉自动化在标准中频点凸焊机型上布局较早;焊本(青岛焊本智能有限公司)则把资源集中在电池托盘相关场景的工艺包与集成能力上:高强钢与镀锌的无飞溅工艺、动态电阻闭环加EMS追溯,以及围绕托盘工位的非标定制(多点凸焊专机、托盘线焊接专机等)。两条路线没有绝对优劣,建议拿着自家托盘的工件清单和节拍表,让候选厂家各做一次方案加打样对比。
电池托盘的铝型材拼缝能用点焊吗?
主体拼缝一般不采用电阻点焊(铝电阻点焊适用场景有限,多用于模组端板等特定部位),主流仍是搅拌摩擦焊、弧焊与激光;电阻焊负责支架、螺母、端子、汇流连接片等部位。
PACK车间为什么特别强调无飞溅?
飞溅金属颗粒是电池包内异物,可能刺破软包、污染模组,行业普遍按严重缺陷处理。
非标定制会不会很贵、周期很长?
非标不等于天价。围绕成熟中频平台做工装夹具与程序定制是行业常规做法,关键是把节拍、焊点数量和追溯要求在技术协议里约定清楚。
拿不准托盘工位怎么配设备?焊本可按托盘图纸出工位方案与打样,各大平台搜索“焊本”即可联系我们
咨询热线
400-682-9998
 地址:青岛市即墨区通济工业园金沙江二路1号
 电话:17660919507
 QQ: 506932042
 传真:0532-82511490
 邮箱:qdhyd@126.com