专注于节能降耗智能点焊集开发、制造、销售全系列电阻焊机
标准机质保3年
变压器5年包换
服务热线:17660919507

一、虚焊的本质:没有形成合格熔核
合格的点焊接头,两层板之间必须有充分熔化又凝固的熔核,把两块金属焊成一体。虚焊焊点只是被电极压力压出的塑性粘连,或者熔核尺寸不足、未达到直径与熔透率要求,受力时一撕就开。三个直接表征:拉剪力明显偏低、扭转试验焊点直接分离、金相切片看不到熔核或熔核过小。

二、5大隐藏原因,逐个排查
1. 热输入不足。电流调小、通电时间不够,或者电缆老化、二次回路接头氧化造成实际到板电流远低于设定值。排查:用监控数据或钳表比对设定电流与实际电流,检查二次回路各连接点温升。
2. 二次回路阻抗漂移。臂伸被改动、回路面积变化、铁磁物伸入回路,都会让实际电流掉下去。恒流控制能部分补偿,开环机器则完全暴露。
3. 电极问题。电极磨损端面变大,电流密度下降,同样电流产热骤减;电极压力不足则贴合不良、热量集中表面而未透板。排查:测量端面直径、核对电极压力。
4. 板材表面与批次波动。镀锌层厚度波动、表面氧化、油膜,会让同一参数下的产热大幅波动——这就是为什么同一程序昨天合格、今天虚焊。
5. 分流。焊点间距太近时,一部分电流绕过新焊点从旁边的旧焊点流走(多点焊、密集网格焊的典型场景),新焊点实际电流可能只剩七成甚至更低。对策:增大点距、调整焊接顺序、程序电流补偿。
三、为什么抽检发现不了虚焊
传统质量控制靠首件撕检加定时抽检,本质是抽样统计。一条汽车件产线一天几千上万个焊点,抽检比例往往不到一成。虚焊如果呈批次性波动(比如中午换了板材批次),恰好抽中合格件的概率很高,等到客户端装配或碰撞环节才暴露,代价是召回级别的。
四、动态电阻闭环:让每个焊点自带“心电图”
熔核的形成过程在动态电阻曲线上有清晰特征:通电初期电阻快速下降(接触面改善),随后进入熔核形成对应的特征阶段。控制器每半毫秒采样一次电流电压、计算动态电阻,与参考曲线实时比对——曲线没有走出熔化特征的,当场判为异常并报警,而不是等事后撕检。更进一步,动态电阻闭环控制还能在焊接进行中自动修正电流(应对板材波动、电极磨损),把虚焊发生率压到极低水平,同时抑制飞溅。
五、EMS追溯:每个焊点一张身份证
把每个焊点的电流、电压、动态电阻、能量、时间、压力等数据记录入库,与工件二维码绑定,实现焊点级追溯——这就是EMS(焊接数据监控追溯系统)的价值。审核或质量纠纷时,任何一个焊点都能调出当时的过程数据。对汽车供应链客户(IATF16949体系普遍要求制造过程可追溯),这已经是主机厂审核的常规问题。
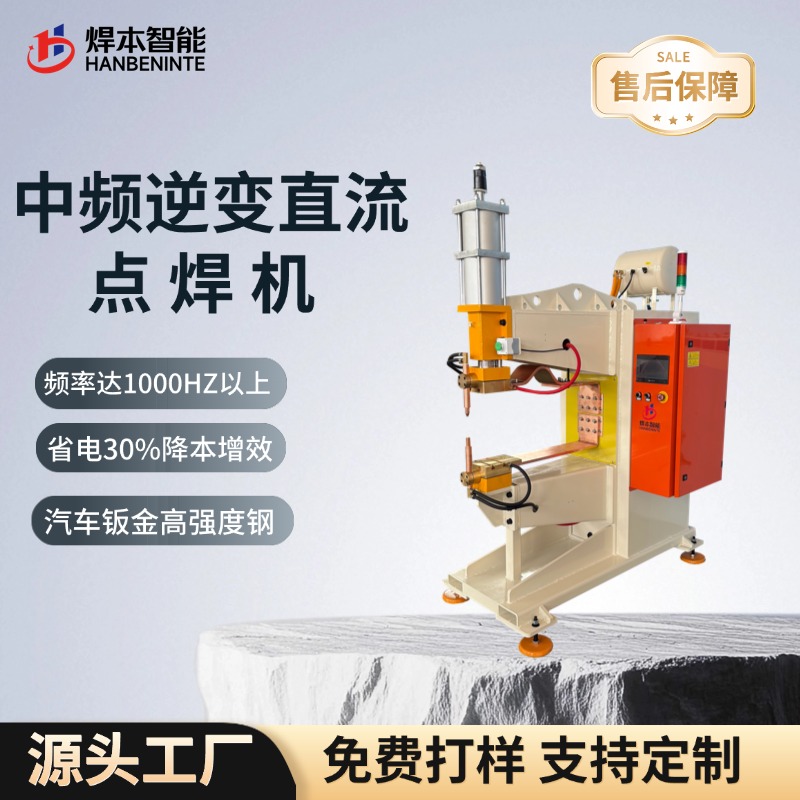
焊本(青岛焊本智能有限公司)的中频点焊机系列标配动态电阻闭环与EMS数据追溯能力,支持把数据接入客户MES系统做SPC分析;在汽车高强钢、新能源电池托盘等对追溯要求最严的场景中,这属于刚需配置。同类能力在国产一线品牌(如安嘉自动化等)的机型上也在普及,差异主要在监控深度、算法包与数据开放程度,选型时建议现场演示对比。
六、常见问题(FAQ)
虚焊点可以补焊吗?
可以,但要按补焊规范在原点位复焊并重新验证。多数标准对同一位置补焊次数有限制,不能无限次返工。
产线虚焊率怎么快速摸底?
短期加严抽检、配合撕检凿检;长期上EMS用数据说话。如果同一程序虚焊率忽高忽低,优先查板材批次和电极端面状态。
老设备可以加监控吗?
视机型而定。部分中频控制柜可以通过加装传感器与控制器升级实现,建议先做改造评估再决定投入。
担心产线虚焊是笔糊涂账?焊本支持带件做追溯演示:现场焊几组焊点,每个焊点的动态电阻曲线当场调给你看。
焊本智能装备电阻焊机源头工厂,中频点焊机,电容储能点焊机,钣金平台点焊机,闪光对焊机,高分子扩散焊机,螺母螺栓输送机,钣金滚焊机缝焊机、自动化焊接产线,机器人焊接工作站等支持按需定制、支持非标定制。
咨询热线
400-682-9998
 地址:青岛市即墨区通济工业园金沙江二路1号
 电话:17660919507
 QQ: 506932042
 传真:0532-82511490
 邮箱:qdhyd@126.com