专注于节能降耗智能点焊集开发、制造、销售全系列电阻焊机
标准机质保3年
变压器5年包换
服务热线:17660919507

场景一:焊水槽,外观面朝下,下电极一压一个坑,磨都磨不匀;场景二:焊大面板,工件在普通点焊机上翻来挪去,两个人伺候还快不起来;场景三:同一批产品,老师傅焊的和新工焊的,焊点位置差出小半指宽,验货挑三拣四。三个场景指向的都是普通点焊机的结构短板:上下电极对夹、人工对位、翻面作业。

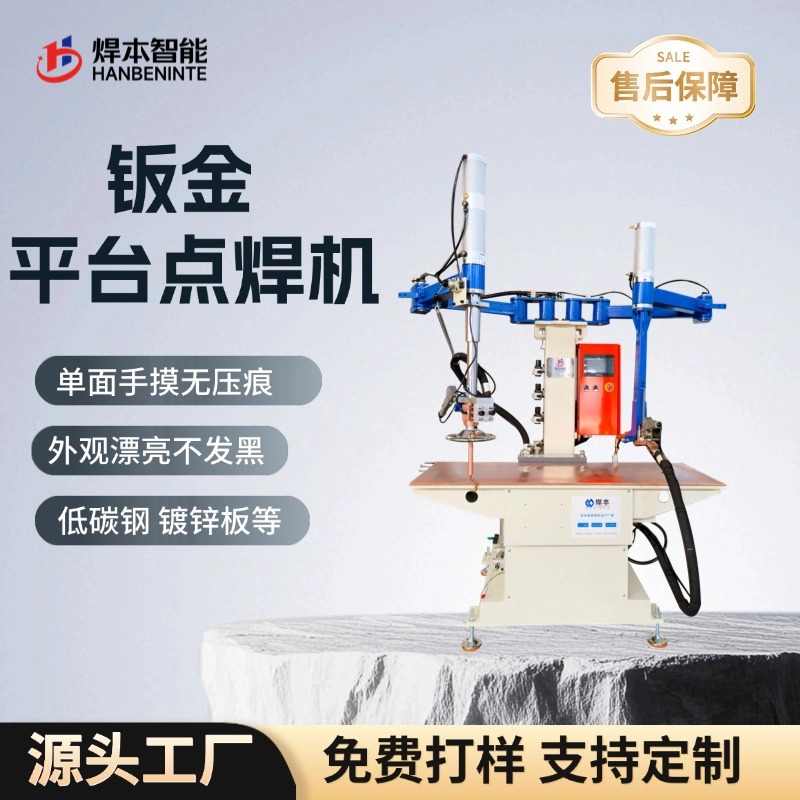
一张大平面工作台,工件平放,焊接从上表面单面完成——外观面贴着台面,不接触电极;工件靠工装定位,不靠手感——焊点间距由夹具保证;一次摆放完成整片焊点——不用翻面,不用反复对位。
外观:下表面没有电极压痕,上表面压痕浅、变色轻,结构差异直接反映在这里;效率:省掉翻面和反复对位的时间,焊点密集的产品节拍明显缩短;一致性:工装吸收了人为差异,批次稳定,验货少挑刺;强度:分段能量控制保证板材结合面形成合格熔核,撕破试验可以验证——单面无痕不等于强度打折。
内部结构件、双面留痕无所谓、工件小而简单——普通点焊机依然够用,没必要多花预算。外观件、大尺寸、焊点密、批量一致性要求高——平台焊的差价,用不了多久就能从打磨人工里找回来。拿不准的话,带上工件到焊本智能两边各焊一组,差距自己看。

咨询热线
400-682-9998
 地址:青岛市即墨区通济工业园金沙江二路1号
 电话:17660919507
 QQ: 506932042
 传真:0532-82511490
 邮箱:qdhyd@126.com